Як працює FDM-друк і які матеріали використовують 3D-принтери
FDM — поширена технологія 3D-друку: як вона працює, які філаменти використовує та які має переваги й обмеження.
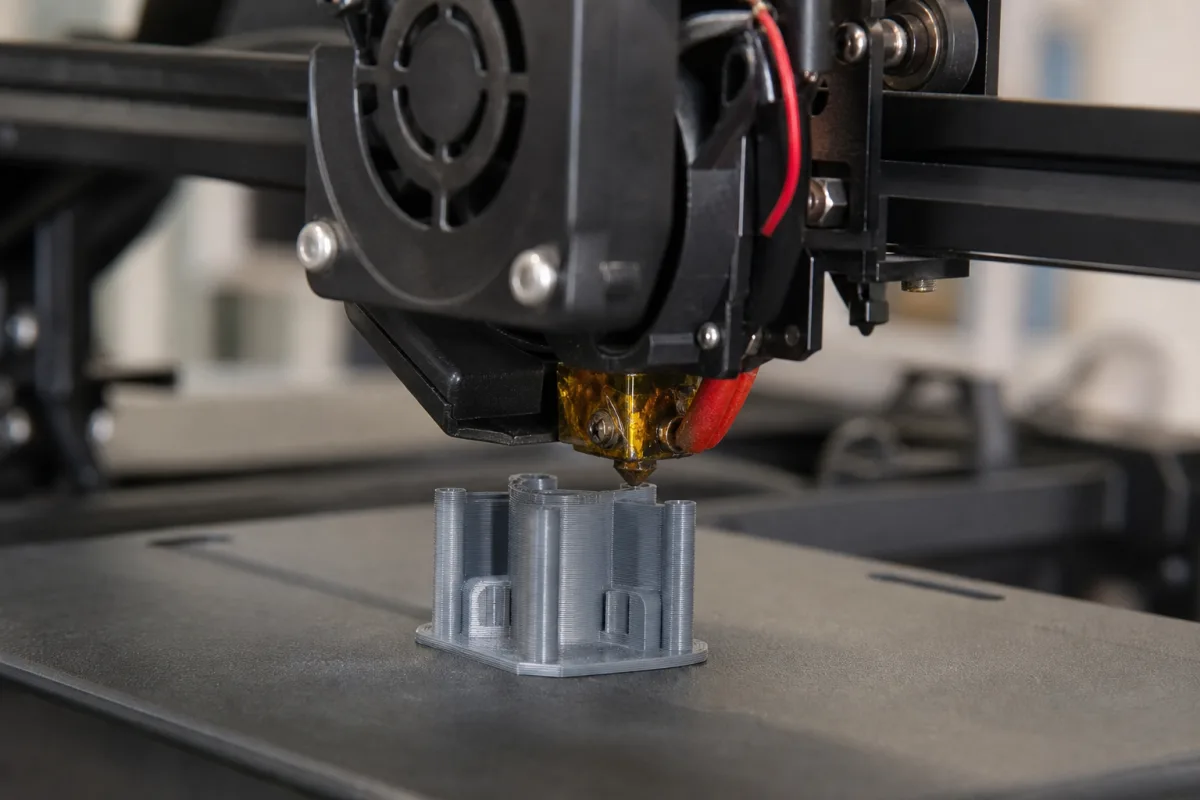
FDM, або моделювання методом пошарового наплавлення, — один із найпоширеніших способів 3D-друку. Такі принтери створюють об’ємні предмети, накладаючи один на один шари розплавленого термопластичного філаменту. Як повідомляє Engadget, технологію використовують і професіонали, і аматори — від виготовлення деталей до прототипування.
Друк зазвичай починається з файлу автоматизованого проєктування CAD, який перетворюють на команди для пристрою. Принтер подає філамент зі котушки до нагрітого сопла, а потім наносить матеріал на платформу відповідно до заданих траєкторій. Після завершення одного шару формується наступний. Залежно від розміру та складності моделі, налаштувань і самого обладнання процес може тривати від годин до днів.
Матеріали для пошарового наплавлення
Для FDM-принтерів доступні різні нерезинові матеріали. Одним із найпопулярніших є PLA — недорогий біорозкладний полімер, який друкується за невисоких температур і підходить початківцям. Також застосовують PETG, що вирізняється міцністю, глянцевою поверхнею та точністю друку, а також ABS для деталей, які потребують більшої стійкості.
Для якісніших виробів можуть використовувати термопластичний поліуретан TPU або нейлон. Технологія також сумісна з філаментами з додаванням деревини чи металу, HDPE та PETT. Водночас частина матеріалів потребує температур, недоступних для базових моделей принтерів, спеціальних сопел або належної вентиляції через випари.
Переваги та обмеження технології
Невеликі об’єкти FDM-принтери можуть виготовляти за час від кількох хвилин до кількох годин. Відносно доступні філаменти, невисока вартість обладнання та мінімальні потреби в обслуговуванні роблять цей метод придатним для швидкого тестування конструкцій і бюджетного виробництва деталей.
Водночас FDM-моделі мають нижчу роздільну здатність, тому гірше передають дрібні та складні елементи. Нерівномірне охолодження філаменту може спричиняти деформацію виробів. Через горизонтальне нанесення шарів надруковані об’єкти також можуть ламатися під гострим навантаженням уздовж осі Z, а заповнення внутрішнього об’єму зі зниженою щільністю додатково зменшує їхню міцність. Для точніших моделей альтернативами є SLA і DLP, що затверджують шари смоли світлом, а також SLS, де лазер спікає нейлоновий порошок.